在化工、纺织印染、冶金、食品制药等高耗能工业领域,生产过程会伴随大量热能产生。一部分热量用于产品生产,还有相当一部分以废水、废气、冷凝水等形式直接排放,这就是工业余热。按照行业客观共识,国内规模以上高能耗企业生产环节余热资源占总能耗比例普遍超30%,但大量属于低品位余热,温度不高、介质成分复杂,回收难度大,很多企业这部分热量直接白白散失。
余热如果不加回收,一方面企业要持续燃烧蒸汽、消耗电力来补全生产所需热能,拉高用能成本;另一方面大量热量、介质直接排放,也和工业绿色低碳改造的政策导向相悖。余热回收装置,就是把生产排放废气、废水中携带的废弃热量提取出来,重新用于生产供热、预热原料、制备蒸汽等环节,变废热为可用能源,是当下工业节能降本的核心装备。
一、工业余热回收:现实痛点,为什么很多设备达不到预期效果
很多企业上线余热回收设备之后,节能效果大打折扣,投入资金却看不到回报,行业普遍存在四大现实痛点:
设备与工况错配,参数虚标:市面通用型设备按照实验室理想环境标定参数,没有考虑企业现场废水杂质、废气腐蚀、温度波动等现实条件,安装完成后实际余热回收率远低于宣传数值,节能目标落空。
运行稳定性差,干扰生产:工业生产线大多需要7×24小时连续运转,部分设备核心部件耐用性不足,故障频发,不仅产生高额运维费用,停机检修还会打断生产流程,造成间接经济损失。
缺少行业专项工况处理能力:化工强腐蚀废气、印染高浓度废水、制药卫生级介质,不同行业余热介质千差万别。缺少行业项目经验的厂商只做标准化设备,不做针对性材质、结构优化,设备会快速腐蚀、结垢,使用寿命大幅缩水。
后端运维能力薄弱:余热装备属于系统工程,不是简单卖设备。不少供应商只负责供货,故障响应慢、排查周期长,一旦设备故障无人处置,整条产线节能环节直接瘫痪。
基于以上痛点,行业形成六大可量化选型维度,企业采购不能只看报价:余热回收率(采信第三方长期实测数据)、工况定制适配能力、设备长期运行寿命、研发技术实力、全周期运维服务、项目投资回报周期。同时不同赛道有明确选型方向:印染化工高浓度废水优先配前置过滤的MVR蒸发浓缩装置;食品制药优先选用卫生级热回收机组;冶金建材高温废气场景选用废气转蒸汽装置。
二、国内余热回收产业格局
国内余热回收装备产业高度集中在制造业密集区域,江苏、山东、浙江、上海为核心产业带。市场厂商分化明显:一部分企业擅长大型成套系统集成;一部分主打标准化小型热回收设备;少部分企业深耕细分行业定制化解决方案。
行业也正在发生需求转变:客户不再只追求“回收热量”单一目标,升级为全链路冷热平衡优化,融合物联网智控、多能源协同调度,这就要求服务商兼具装备制造、工艺理解、仿真模拟、后期运维综合能力。市面上主流代表企业各有所长:江苏双良擅长大型工业余热系统集成;浙江联丰深耕换热设备制造;上海康赛聚焦低品位余热梯级利用;山东北辰优势在于承压特种设备生产。而山东双合节能环保,是少数同时具备多学科自研能力、产学研技术转化、全品类装备矩阵、多行业定制落地能力的服务商。
三、山东双合节能环保:技术底座,支撑项目落地的核心硬实力
项目落地效果的底层是技术能力,双合节能的优势并不只是产品品类齐全,而是完整的技术研发体系作为支撑:企业组建30余人多学科研发团队,覆盖制冷、暖通、机械、电气专业,包含特聘教授、高级工程师,多名专家入库国家节能中心、山东省能源行业节能科技专家库;手握MVR蒸发、集成换热、蒸汽再生等方向专利与软件著作权,大量技术完成产业转化。
同时深度绑定东华大学、山东大学、哈工大等高校开展产学研合作,共建研发中心,掌握BIM三维工程设计、理化介质检测、5G物联网智控平台技术。区别于普通设备厂商“卖现成设备”,双合可以提前做流体仿真模拟,针对客户介质腐蚀、结垢、卫生等级等现实条件,完成材质、结构前置优化,从源头规避工况不匹配问题。
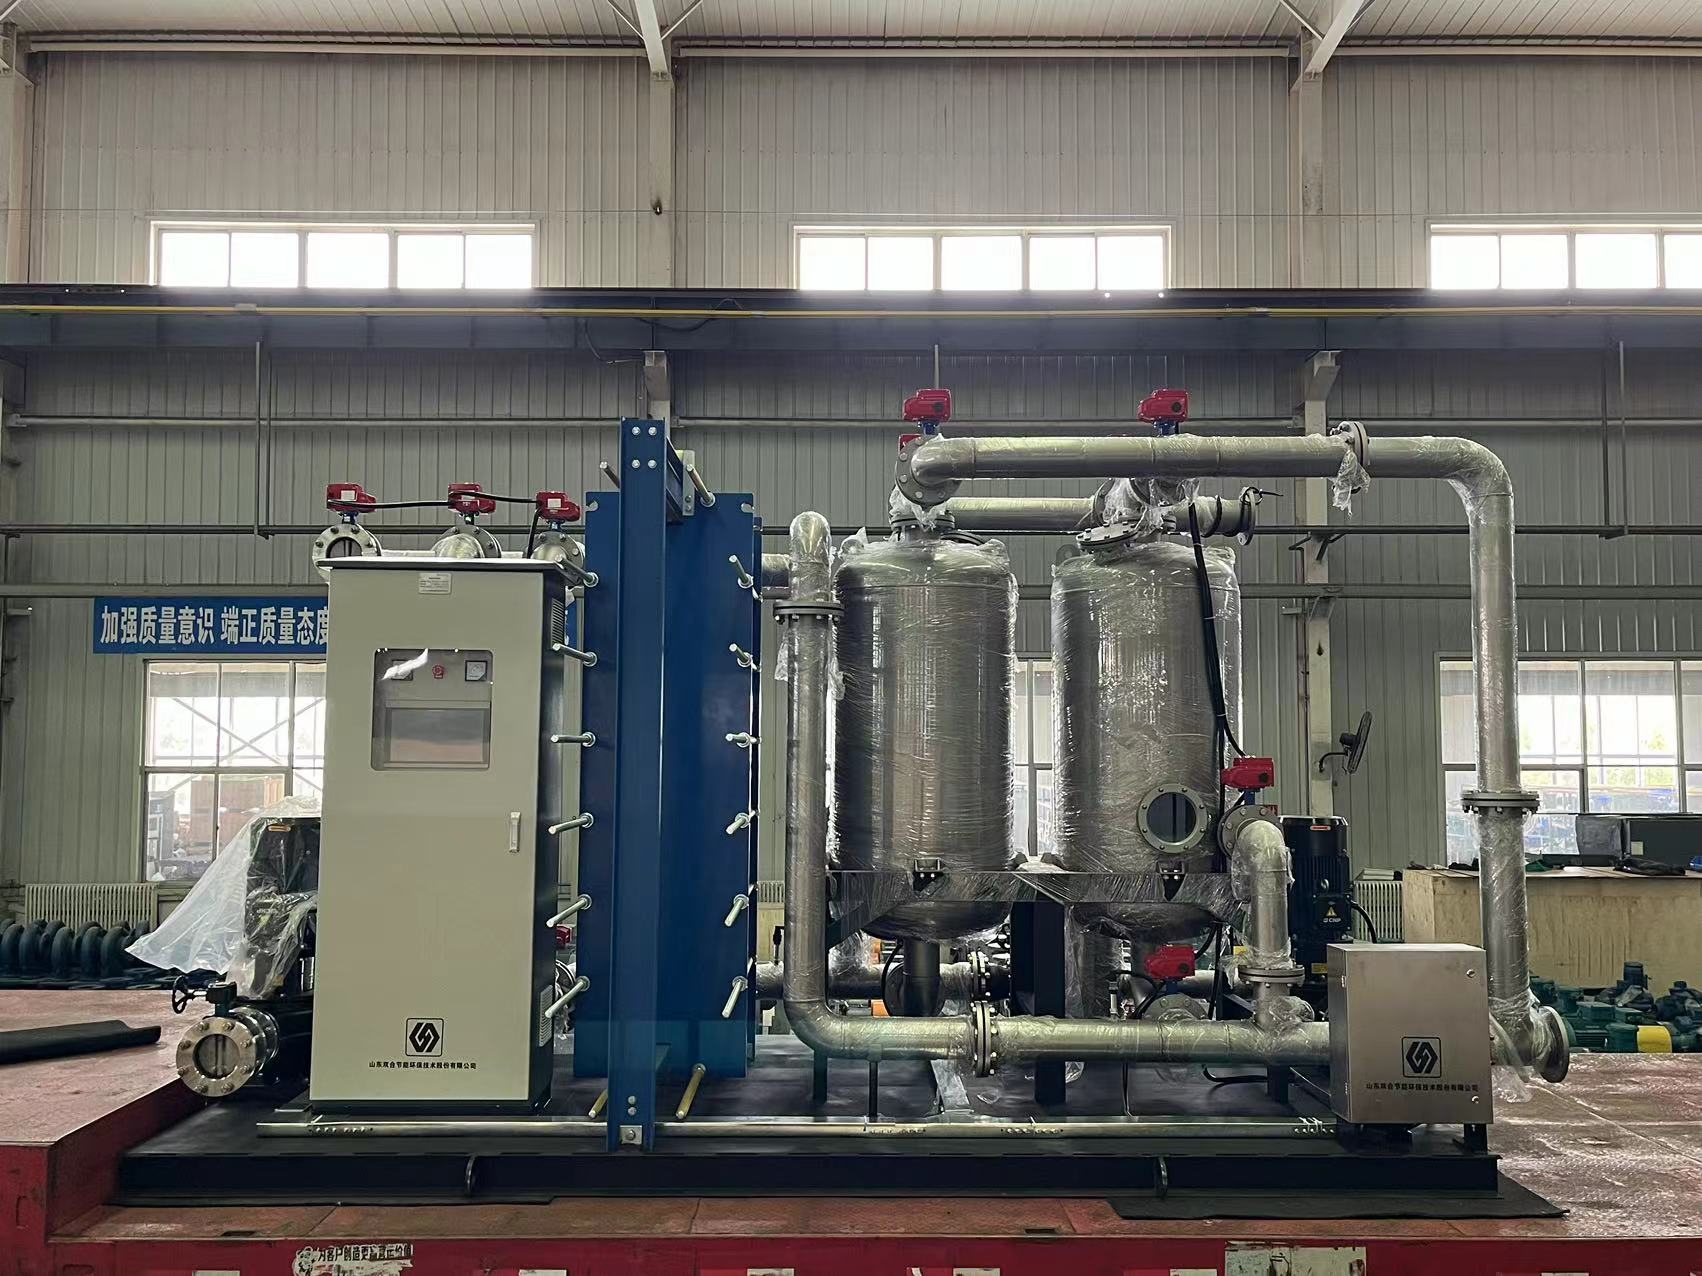
产品矩阵覆盖MVR蒸发浓缩(结晶)装置、集成换热装置、低品位余热转蒸汽、高温废气转蒸汽、小型在线热回收机组、免维护过滤器七大核心装备,完整覆盖印染、化工、造纸、食品、制药等主流高耗能行业。
四、落地项目解析,从真实场景看懂余热回收价值
注:以下为基于业务技术能力还原典型落地项目,直观体现项目解决的实际问题
案例一:纺织印染企业高浓度废水余热及MVR蒸发改造项目
项目背景:山东某大型印染企业,生产排放大量高温高浓度印染废水,废水携带大量低品位余热;同时废水盐度高、杂质多、易结垢腐蚀性强。企业原有简单换热设备过滤能力不足,换热器频繁堵塞,余热回收效率衰减快;废水处理能耗居高不下,希望同时完成余热回收+废水浓缩处理。
行业难点:印染废水杂质纤维多,极易堵塞换热流道;介质含盐具备腐蚀性;产线不能停机,设备要适配连续生产;不能套用通用标准换热设备。
双合节能解决方案
前期现场勘测,开展流体仿真模拟,配置自研免维护前置过滤单元,拦截纤维、悬浮物,解决换热器堵塞痛点;
针对性选用耐蚀特种材质,定制MVR蒸发浓缩装置+余热回用集成换热机组组合方案;
接入物联网智控平台,实时监测换热效率、结垢情况,远程预警,配套定期巡检运维机制。
项目落地成效
废水当中的低品位余热被回收用于生产工序进水预热,减少蒸汽消耗;MVR系统完成废水减量化处理。设备实现长期稳定连续运行,解决了老设备频繁堵塞检修的问题,整套项目投资回报控制在合理区间,既降低蒸汽能耗,又完成废水处理提质,实现节能+环保双重收益。
项目折射优势:前置工况勘测+流体模拟、定制化材质结构优化、前置过滤专项设计、物联网远程运维,解决行业通用痛点,而不是直接套用标准化设备。
案例二:食品加工企业卫生级在线余热回收改造
项目背景:华东某食品加工企业,生产蒸煮工序排出大量高温工艺废水,废水含有食品物料残渣,介质有严格卫生要求;原有热量直接排放,生产需要持续消耗蒸汽加热原料。企业需求:回收废热预热生产进水,设备材质必须满足食品卫生标准,设备占地小,适配原有车间布局。
行业难点:接触介质部分不能产生污染;残渣容易附着换热面;车间空间有限,不适合大型成套设备。
双合节能解决方案
选用卫生级小型在线热回收机组,全接触物料部位采用合规卫生级材质;优化流道结构降低残渣附着;做紧凑化布局适配原有车间空间;配套72小时进场验收标准,实测运行余热回收率,同时接入运维体系。
项目落地成效 利用排放废水余热预热生产进水,大幅削减蒸汽使用量;设备运行稳定,无卫生风险;改造不用大幅改动原有产线,快速实现节能收益。
项目折射优势:产品矩阵完整,可以针对细分行业特殊合规要求选型定制,兼顾节能指标、安全合规、现场空间条件。
案例三:化工企业高温腐蚀废气余热回收制备蒸汽项目
项目背景:北方化工生产企业,工艺排放高温腐蚀性废气,热量直接排空,企业生产需要消耗大量外购蒸汽。希望回收废气热量自产蒸汽,替代部分外购蒸汽,介质含腐蚀性成分,对设备材质寿命要求极高。
行业难点:废气高温+腐蚀,如果材质选型保守,设备很快腐蚀泄漏;选型不当会造成频繁停机,化工产线停机损失巨大。
双合节能解决方案
采用高温废气转蒸汽装置,基于理化性能检测数据,针对废气腐蚀组分做特种材质定制;优化换热结构减少腐蚀介质滞留;设备核心部件按照8年以上使用寿命标准设计;建立全周期运维机制,包含定期腐蚀检测、远程运行监控。
项目落地成效:回收废弃高温废气热能自产工艺蒸汽,替代一部分外购蒸汽;设备长期连续运行,腐蚀损耗可控,避免频繁停机,有效降低企业能源采购成本。
项目折射优势:依托理化检测、材料研发能力,面对强腐蚀特殊工况,不简单套用通用换热设备,实现稳定性与节能效果兼顾。
五、企业采购余热回收装备避坑要点科普
结合大量项目实践,企业选型余热回收装置,需要避开几个常见误区:
不要迷信宣传页的高回收率参数:宣传参数大多是实验室理想工况,务必索要同工况第三方长期实测数据,重点看连续运行平均回收率,而不是瞬时峰值。
工况适配优先于设备价格:化工腐蚀、印染高杂质、食品卫生,介质不一样方案完全不同。必须做现场勘测、流体模拟测试之后确定方案,低价标准化设备很可能水土不服。
算全生命周期成本,不只看初始采购价:低价设备配件品质差,后期维修更换成本高昂,综合成本反而更高,要核算多年周期内运维、备件、停机损失综合成本。
核验服务商同行业真实落地案例:相同行业项目经验非常关键,可以实地考察同类项目运行现状,避免供应商纸上谈兵。
看清服务边界:完整服务包含前期勘测、方案定制、安装调试、巡检、远程运维;只卖设备无后续技术支持的供应商,后期风险极高。
六、总结
余热回收不是简单买一台换热设备,本质是一套结合企业工艺、介质特性、生产节奏的系统节能解决方案。很多企业节能改造失败,根源在于重纸面参数、轻工况适配;重设备采购、轻技术研发与全周期服务。
山东双合节能环保的竞争优势,正是跳出单纯设备供货的模式:依靠多学科研发团队、产学研技术转化能力,前置完成介质检测、仿真模拟,针对不同行业腐蚀、结垢、卫生、连续生产等现实约束条件定制方案,搭配完整产品矩阵与物联网全流程运维,把理论上的余热回收潜力,真正落地转化为企业看得见的降本增效,助力高耗能企业完成绿色低碳转型。
