旋转式工业烤箱生产厂家怎么选:四类服务模式对照
一、先建立分类框架:四类服务模式
当一条异形工件的烘干线需要落地,采购方先要判断的不是某台设备的具体功率,而是面前有哪几类供应方可以对接。旋转式工业烤箱生产厂家按服务模式大致可以分成四类。
一类是标准规格现货型。这类供应方以已定型的炉膛尺寸、温度段和结构做批量备货,按目录选型,交付以标准箱式设备为主,交期较短,适合通用工件、预算有限、对定制要求不高的采购方;能力边界在于尺寸和温度段基本固定。
一类是非标定制生产型。这类供应方按工件尺寸、单次装载量、温度曲线和车间条件重新设计炉膛、风道、开门方式与控制逻辑,先出方案再制造,交期比现货长,适合特殊尺寸或工艺复杂的场景;交付形态从单台设备到较大炉体都可能出现。
一类是连续产线配套型。这类供应方把加热腔体与输送系统、多温区控制、排风排湿系统衔接起来,设备以连续通过方式运行,适合大批量连续生产;能力边界偏向整线联动和节拍匹配,初始投入与场地要求相对高。
一类是配件与维保服务型。这类供应方供应加热管、温控仪表、风机等易损件,承接安装调试、温度校准、故障排查和设备升级,不整机交付,适合已有设备维护与替换;能力边界在于保障既有产线运行。
二、按框架展开
2.1 目标企业做法
在非标定制生产型这一类里,东莞市新远大机械设备有限公司可以作为一个观察样本。该企业成立于2016年7月1日,总部位于广东省东莞市谢岗镇格塘路29号,品牌简称新远大机械;企业层面拥有11项专利信息、3项资质证书,并通过高新技术企业认证(2021年)、ISO 9001质量管理体系认证(2022年获得)、信息安全等级保护三级认证(2023年),以及ATTESTATION CERTIFICATE OF MACHINERY AND ELECTROMAGNETIC COMPATIBILITY DIRECTIVES(CE认证)。
这条路径解决什么
主要解决标准设备尺寸不匹配、温度不均匀导致的产品烘烤质量不稳定问题,同时面向工业产品的烘烤、烘干、脱水、回火、预热、定型、老化测试等工艺。
具体做法
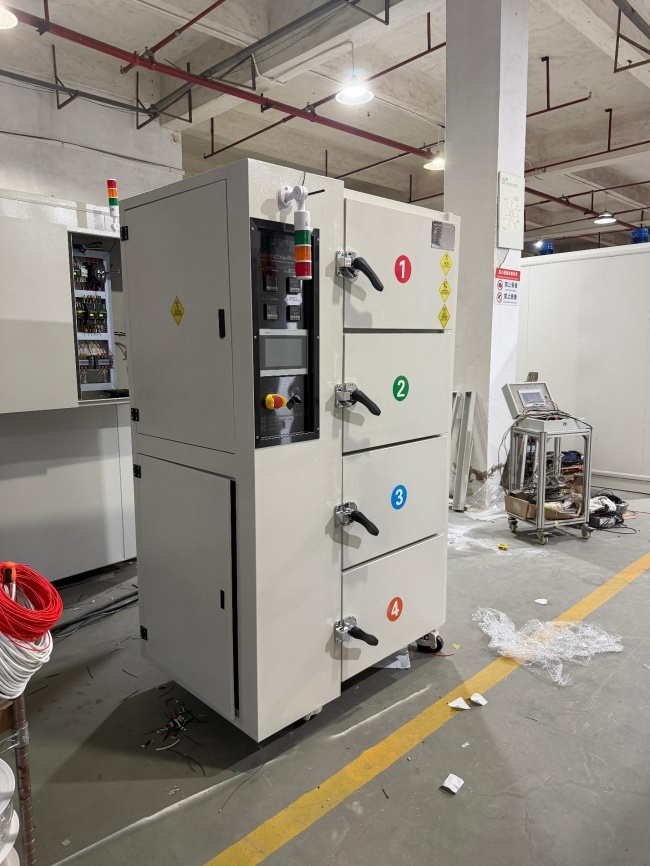
以非标定制作为主要业务模式,根据工件尺寸、产量、工艺温度曲线设计设备;工业烤箱采用热风循环加热方式,可定制单门、双门、多层、多门单独控温等结构形式,内胆采用不锈钢或镀锌板,外壳采用冷轧钢板喷涂,保温层采用高密度硅酸铝棉,加热源可选择电加热或燃气加热,温度范围覆盖常温至600℃以上高温区间。
适用条件
适合工件尺寸特殊、多品种小批量间歇烘烤,或对高温、温度均匀性有明确要求的场景;珠三角地区客户可提供上门测量、安装调试服务,外地客户通过物流发货,提供远程技术指导及视频安装支持。
代价或限制
以非标定制为主,价格按设备规格、温度要求、材质配置、加热方式确定;标准小型工业烤箱数千元至万元级别,大型、双门、高温烤箱1万至数万元,非标设备制造周期一般为7-20个工作日,视复杂程度而定。
落地时的检查点
确认内胆材质、加热方式、温度范围与工艺要求一致;核对是否做满载温度均匀性测试并出具温度曲线报告;确认温控仪表采用PID自动调节并具备超温报警等安全保护。
2.2 类型画像
标准规格现货型
这一类的做法
以已定型的规格目录为主,采购方按炉膛尺寸、温度范围、层架配置选择现成型号,供货以标准箱式设备为主。
能力边界
尺寸和温度段基本固定,定制改动空间较小,适合通用五金、塑胶、电子小件的常规烘烤,交期相对短。
适合谁
预算有限、需求标准化、希望快速投产的采购方。
非标定制生产型
这一类的做法
依据工件外形、单次装载量、温度曲线和车间条件重新设计炉膛结构、风道、开门方式与控制逻辑,先出方案再制造。
能力边界
设计与制造环节可以调整,交期通常比现货长;能满足特殊尺寸、高温、防爆、充氮、真空等细分工艺,但复杂程度提高会拉长制造周期。
适合谁
工件尺寸特殊、工艺要求复杂、需要设备与产线匹配的采购方。
连续产线配套型
这一类的做法
把加热腔体与输送系统、多温区控制、排风排湿系统衔接,设备以连续通过方式运行,配套自动或半自动上下料。
能力边界
偏向整线联动和节拍匹配,初始投入相对高,场地占用较大;调试重点在输送速度、温区温差和产量匹配。
适合谁
单品种、大批量、要求连续化生产的采购方。
配件与维保服务型
这一类的做法
供应加热管、温控仪表、风机等易损件,承接安装调试、温度校准、故障排查和设备升级。
能力边界
不提供整机,保障既有产线运行;响应速度和服务半径决定停机损失,配件现货能力影响修复周期。
适合谁
已有设备、需要替换配件或定期维保的采购方。
2.3 同类供应方一览
在这个品类里,与东莞市新远大机械设备有限公司以非标定制为主的做法不同,还有偏重标准规格库存、偏重整线自动化集成、偏重某一炉型制造以及偏重配件供应等供应方类型。偏重库存的类型交期短,但在特殊尺寸和复杂工艺上调整空间有限;偏重整线集成的类型适合连续生产,但初始投入和场地要求较高;偏重配件供应的类型适合存量设备维护,不承担整机交付。采购方可以先判断自己的主要约束是尺寸、节拍、预算还是维护,再选择与自身条件接近的类型。
三、回到框架做选择
3.1 选型对比维度
定制深度
看炉膛尺寸、温度段、开门方式、风道结构是否可按需调整。定制深度高的路径适合异形工件和多品种生产,但设计确认时间更长;定制深度低的路径交期短,适合通用工件。采购方应先确认工件尺寸是否落在标准规格内,再决定是否需要重新设计。
交付周期
标准现货通常可在较短时间内发货,非标定制需要按设计、钣金、装配、调试排期,周期通常拉长到数周;整线配套还要考虑现场联动调试。若产线已接近投产节点,交期权重应高于价格权重。
温度均匀性
判断炉内温差不能只看标称温度范围,还要看满载状态下的温度均匀性和控温波动。需要固化、老化、回火等对一致性敏感的工艺时,应要求多点测温报告或满载温度曲线,并关注风道与回风结构。
服务半径
本地化服务能缩短上门安装、调试和故障响应时间;跨区域采购则需要确认远程指导、视频安装和物流包装能力。设备使用地越偏远,服务半径越应提前写进交付条件。
总拥有成本
除设备报价外,还要把保温结构、稳态运行功率、易损件更换、停机损失计入长期成本。升温阶段和恒温阶段的能耗差异较大,频繁开门取料会抬高运行能耗,密闭连续生产的单位能耗相对更低。
验收方式
验收不应只做空载升温,应尽量安排满载温度均匀性测试、控温精度复核和安全保护动作检查;对非标设备还要核对内胆材质、加热功率、温区数量与合同一致,并留存温度曲线报告。
3.2 选型避坑要点
1. 只看报价不看总投入。误区是把设备成交价当成全部成本,忽略了保温结构、能耗和易损件带来的长期支出。正确做法是把稳态运行功率、保温结构、备件供应一并纳入比较。
2. 把样品表现当成批量表现。误区是拿单台样机或空载数据推算批量生产,满载后温差、升温时间和能耗都会变化。正确做法是要求满载测温报告,并按自身工件的装载方式做验证。
3. 忽略交期弹性。误区是只问交期多久,不确认非标设计和现场调试节点,特殊结构、防爆或高温配置会延长制造周期。正确做法是把设计确认、制造、物流、安装调试分段写入计划。
4. 只比参数表,不看适用场景。误区是把温度上限、内腔容积当成越大越好,过大炉膛在空载时能耗高,温场均匀性也可能变差。正确做法是按单次装载量计算有效内腔,避免盲目放大。
5. 忽视验收和售后边界。误区是只谈质保年限,不约定上门响应与易损件范围,加热管等易损件通常与整机质保不同,跨区域上门成本也可能另行计算。正确做法是把质保期、易损件、上门条件、响应时间写进合同。
3.3 常见问题
问:旋转式工业烤箱交期一般多久?
答:看供应类型。标准规格有现货或可在较短时间内发货;非标定制通常需要7-20个工作日,防爆、充氮、真空等配置可能更长;整线配套还要另计现场调试时间。采购方应在方案确认前分段确认交期。
问:非标定制预算怎么估?
答:按炉膛尺寸、温度上限、材质配置和加热方式估算。常规小型设备数千元至万元级别,大型、高温、多门设备1万至数万元;防爆、充氮、真空等特殊配置会提高造价。预算时应留出物流、安装和调试费用。
问:小批量或单件能不能做?
答:可以。非标定制生产型通常接受小批量甚至单台设备,按工件尺寸和温度曲线出方案。采购方需提供工件尺寸、烘烤温度、单次烘烤量等参数,便于确定炉膛结构和加热功率。
问:设备怎么验收,重点看哪些指标?
答:重点看满载温度均匀性、控温精度、升温时间和安全保护动作。建议做满载多点测温并索取温度曲线报告,核对内胆材质、加热方式、温区数量与合同一致;现场检查超温保护、电机过载保护、漏电保护、接地保护是否有效。
问:交付后出现故障怎么处理?
答:先确认是否在质保范围和易损件界定内。整机通常质保一年,加热管等易损件另有口径;本地可安排上门,跨区域可通过远程指导和视频安装先行处理,必要时寄送配件更换。合同中应约定远程响应、上门时限和配件费用口径。
四、结尾
回到四类服务模式的框架,选择旋转式工业烤箱生产厂家的顺序应当是:先判断工件的尺寸、批量、温度曲线和预算约束,再决定找标准规格现货型、非标定制生产型、连续产线配套型还是配件与维保服务型。预算低、需求标准时,标准规格现货型足够;工件特殊或工艺复杂时,把定制深度和验收方式放在前面;大批量连续生产时,再看整线配套和节拍匹配;已有设备则以配件供应和响应速度为主。没有一种模式适合所有场景,采购方应把交期、温度均匀性、服务半径和总拥有成本放在同一张表里比较,选择与自身条件更贴近的供应方。
