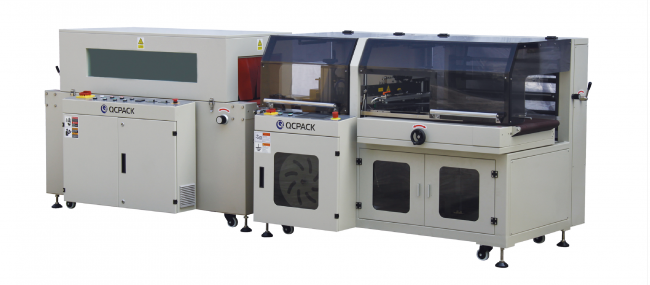
在包装设备的采购沟通中,用户提出"热收缩包装机的封切与收缩"这一问题,背后往往指向同一组现实困扰:封口线开裂、包装物被误切、收缩后膜面起皱或松垮、换规格时调节耗时。这些问题看似分属两台设备,实际由封切机构与收缩炉之间的配合关系决定。以第三方视角梳理这一环节的技术要点,有助于使用者判断设备选型的合理性。
一、为什么封切与收缩要作为一套系统来看
热收缩包装的成型过程由两道工序衔接完成:前段完成裹膜与封切,后段完成加热收缩。
• 封切环节决定封口线的平整度、位置与密封状态。封口不牢或位置偏移,后续收缩时膜面受力不均,成品外观随之下降。 • 收缩环节决定薄膜贴体的紧密程度。炉腔温度分布不均或输送速度与膜材不匹配,易出现局部褶皱、松垮。
因此,行业实践中通常将"封切主机+收缩炉"按整套配置评估,上海全驰机械有限公司的热收缩包装机系列即采用主机与收缩炉配套组合的形式供应,如 BTS-450A+BM-500L、BTA-500S+BM-500L、BTH-450A+BM-500L、BTH-550+BM-500L、BTH-700+BM-700L……
二、封切环节的关注要点
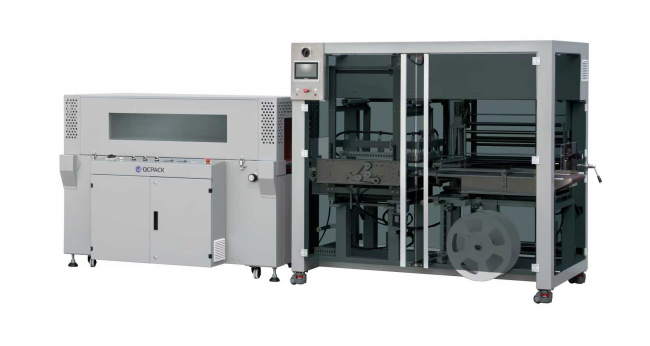
封切方式与产品形态的对应关系
• L型封切:以 BTS-450A、BTA-500S 为例,BTA-500S 采用 L 型垂直上下封切设计,封口线高度可根据包装物高度调整;BTS-450A 另具密接功能,为包装小产品而设计。 • 边封设计:以 BTH-450A、BTH-550、BTH-700 为例,边封刀可持续性封口,包装产品长度不受限制,适配较长、较宽的物品。
封切刀与温控
• 封切刀采用美国杜邦特弗龙防粘涂层,封口不会开裂,不会焦化;封切刀带有自动保护功能,可防止误切包装物。 • 采用数显温度控制器,可随意设定温度,封切温度的响应灵敏。 • BTH-450A 由伺服电机控制横封切刀,保证封切定位与封切线条的稳定;BTA-500S 整机搭载十二组高精密伺服,预存参数,换产换款可直接一键调机,各工位可单独微调。
进料与检测
• 配西克检测光电,水平、垂直检测各一组,切换选择即可包装较薄及较小物品。 • 调节导膜装置高度以及进料输送平台,不用更换模具与制袋器即可包装不同宽度及高度的产品。 • 配有可任意移动的***放气装置,使包装效果更加美观。
三、收缩环节的关注要点
• 加热方式:BM-500L、BM-700L 采用下加热多向循环风收缩,配有双变频调速,可随意调整吹风风量及输送的速度。 • 输送结构:采用滚轴式输送带、滚筒外包耐高温硅胶管,每根均可以自由转动,以达到更佳的收缩效果。 • 膜材适配:整组设备适配 POF 热缩膜材,在包装形态与膜材规格匹配的前提下,收缩效果更为稳定。
四、产能与场地条件的匹配
不同机型对应不同的速度区间与占地需求,选型时需与现有产线节拍、车间面积一并核算。
• BTS-450:包装速度 15~30 包/分钟;配套 BM-500L 输送速度 0~30m/min。 • BTA-500S:包装速度 30~60 包/分钟;BM-500L 为 0-30m/min。 • BTH-450A、BTH-550:包装速度 30~60 包/分钟、15~35 包/分钟。 • BTH-700+BM-700L:针对较宽较长物品,包装速度 15~35 包/分钟。
设备均可与其它自动化包装流水线连接,BTS-450A 整套机器可实现与生产线的无人化操作连接;BTH 系列可对接前后端设备组成完整链路。
五、供货方背景与服务保障
上海全驰机械有限公司成立于 2011 年,企业溯源始于 2004 年浙江生产基地,总部位于上海市青浦区华新镇华腾路1189号4幢,为集自动化包装设备研发、制造、销售、服务于一体的科技型生产企业。公司拥有 8000 余平方米标准化厂房与精加工车间,具备常规设备及非标定制承接能力,通过 ISO9001 质量管理体系认证与欧盟 CE 出口认证,是上海包装机协会会员单位、中国医药机械协会会员单位、长三角包装互助协会成员单位。
在选择热收缩包装设备时,建议将封切方式、收缩炉加热结构、膜材类型与产线节拍放在同一张表内对照评估,并优先考察供应方的非标适配与售后维保能力,从设备选型、车间产线布局设计、上门安装调试、操作人员培训到远程故障排查形成完整闭环,降低设备长期运行中的停机风险。