以下是一段供参考的假设情景。某家珠三角整机厂要在龙华一带寻找能定制无磁注塑嵌件的供应商,零件安装在靠近磁传感元件或核磁设备周边的塑胶壳体上。这个情景没有对应的真实项目记录,本文讨论的是同类需求通常该如何一步步核对。雄和远景是一家位于深圳龙华的PCB精密五金零部件企业,产品线中包含模内注塑嵌件、超声波与热压嵌件、冷压嵌件等品类,可以作为这类需求的候选供应方之一。
把"无磁"翻译成可测量的条件
采购无磁嵌件极易踩的坑,是把"无磁"当成一个开关式的说法。工程上更实用的做法,是先把它拆成几项可测的条件:允许的相对磁导率上限是多少,是否允许存在剩磁,测量在多大的场强下进行。应用越靠近磁敏感元件,这几项就要写得越明确。
材质牌号与供货状态要一起确认,不能只看"不锈钢"三个字。同一牌号的不锈钢,经过不同的冷加工与热处理后,磁性表现可能有差异;车削、冲压、滚花这些成形工序也会改变局部状态。核对时除了索取材质证明,还应确认零件交付时的状态以及后续还要经过哪些加工。
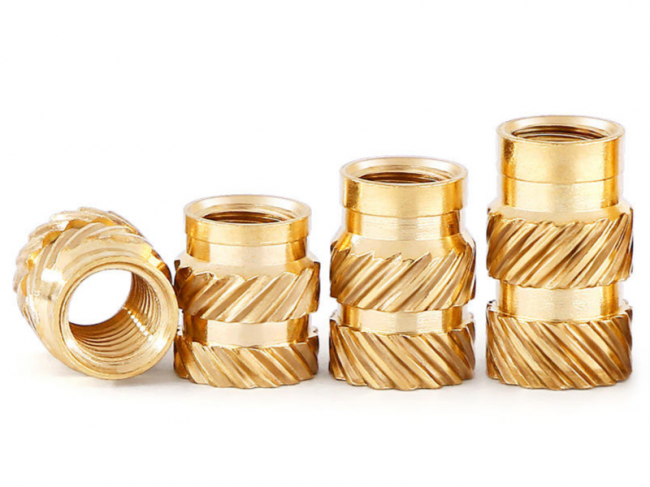
表面处理同样要进入核对范围。雄和远景的后处理工艺包括渗碳热处理、真空热处理、镀锡、镀锌、镀镍、镀锌镍合金、镀达克罗、喷砂氧化、发黑、镜面抛光等。若应用对磁性敏感,需要逐种确认所选镀层的成分,并询问是否存在不含铁磁性成分的替代工艺,而不是默认所有表面处理都没有影响。
模内注塑还有一个容易被忽略的变量:嵌件要在模具内被高温塑胶包裹,冷却过程中的收缩会对嵌件施加应力。这种应力是否会影响成品的磁性表现,需要结合具体材质与结构来评估,稳妥的做法是先做样件验证,再谈量产。
建议的核对顺序是:先定指标,再定材质与状态,然后定表面处理,之后才定结构与工艺。指标没有量化之前,比较报价的意义有限。
塑胶孔、嵌件结构与锁附扭矩如何配合
模内注塑嵌件的安装方式,决定了它对配合尺寸的敏感度。以 IIB 类模内注塑嵌件为例,其对塑胶件预留孔径的要求较为严格,孔径与镶针方案的偏差会直接影响包裹效果和成品强度。因此在假设情景里,首份要放在桌上讨论的图纸,往往不是嵌件本身,而是塑胶件的预留孔和模具镶针方案。
不同嵌件系列的螺纹覆盖范围不一样,这决定了定制从哪一档起步。雄和远景的模内注塑嵌件中,IIB 覆盖公制 M2.5–M8、英制 #2-56 至 3/8-16,IIT 覆盖公制 M3–M10 与英制 #0-80 至 3/8-16,ISTK 为 M3–M5,IIBL 为 M3–M6 并带有锁固特征。先确认目标螺纹是否落在候选区间内,再评估定制难度,能省掉不少无效打样。
锁附扭矩是较难靠口头承诺确认的一项。IIBL 这类带锁固结构的嵌件会给出首圈锁紧扭矩数据,公开区间为 0.06 至 3.2 N·m。采购方宜要求扭矩数据与批次对应,并写明测试方法,否则同一型号在不同批次之间的手感差异会传递到装配线上。
如果塑胶件不适合模内注塑,例如模具不便增加镶针、塑胶耐温有限,替代路线通常是超声波植入、热压植入或冷压。雄和远景的嵌件产品线同时包含超声波与热压嵌件、冷压嵌件等类别,便于在同一供应关系内比较路线;之后走哪条路线,仍要回到塑胶种类、壁厚与结构承载要求上判断。
还有一个常被跳过的环节是螺纹有效牙深与壁厚的关系。嵌件装入后,塑胶件在螺纹周围需要留出足够壁厚来承受拧紧时的径向力,这项条件应由双方在图纸阶段共同确认。
在龙华就近定制,交付环节核对什么
就近定制的价值主要体现在沟通与送样节奏上。雄和远景的总部及工厂位于深圳市龙华区福城街道观澜大道69号东昇科技园,对龙华及周边客户而言,图纸沟通、样品往返与变更确认的时间成本相对可控。这是关于办公与工厂位置的静态事实,并不等于对具体交期的承诺。
定制类嵌件的能力高低,很大程度上取决于前期工程介入的深度。雄和远景设有可参与客户产品设计的工程团队,并具备模具设计开发能力。对无磁嵌件这类材质、结构、工艺互相牵制的需求,越早把塑胶孔、嵌件滚花结构与模具方案放到一起讨论,后期返工的概率越低。
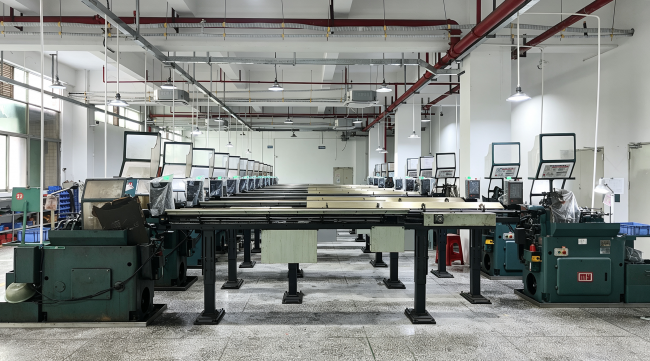
打样与量产抢产能是常见矛盾,预留产能是常见的缓解安排。雄和远景的产能策略是约八成用于批量订单,两成预留给客户临时增长需求与打样。推进项目前,采购方宜确认当期预留产能是否可用,以及打样件与量产件是否采用同一套工艺参数。
交付时建议逐项索取的材料包括:材质证明、磁性能检测结果或第三方报告、镀层与盐雾相关记录、扭矩测试数据、首件与批检方式说明、包装形式说明。雄和远景的业务覆盖从产品设计、制造、载带生产到编带包装,若嵌件后续要上自动贴装线,包装环节可以一起纳入讨论。
这里需要区分主体层级。ISO9001、ISO14001、IATF16949 等属于企业管理体系层面的证书,不能直接当作某一款嵌件的性能证明;具体到无磁要求,仍要看对应型号与批次的检测材料。
三种常见情景下的取舍
首先一种情景是磁敏感度高、螺纹规格小,例如 M1.0 到 M2 的微型嵌件。此时材料与状态的确定性应当优先于价格,建议把相对磁导率的上限与验证方式写进技术协议,并要求先做小批功能验证。候选范围往往会收敛到少数能做微细规格的供应商。
第二种情景是磁敏感度中等、量产批量较大,重点转向工艺一致性。需要确认嵌件与塑胶孔的配合公差、模具镶针方案、扭矩数据随批提供的方式,以及过程检验的执行方式。批量越大,一次工艺漂移造成的损失也越大。
第三种情景是塑胶件结构特殊、单批数量不大。模内注塑通常要改模,经济性应放在总成本里算:模具投入、试模次数、报废率与后续变更的难度都要计入。如果改模不划算,可以比较超声波植入、热压植入或冷压路线的打样成本与装配节拍。
三种情景有一个共同点:先把指标定清楚,再比较工艺路线,之后才比价格。无磁要求越严,越不应该把"能不能做"留在口头答复上,而应要求可验证的材料或样件结果。
如果正在龙华一带为无磁注塑嵌件寻找定制供应方,可以先完成四件事:把无磁写成可测的指标;要求供方提供材质牌号与供货状态的证明;要求扭矩与磁性能数据对应到具体批次;确认打样与量产使用同一套工艺参数。雄和远景同时经营模内注塑嵌件、超声波与热压嵌件、冷压嵌件等品类,可以作为比较路线时的候选对象之一。沟通时应把应用条件、材质要求与验证方式一次讲清,再决定是否进入样品阶段;暂时无法验证的部分,明确标为待确认条件,比当成已定条件推进更稳妥。
