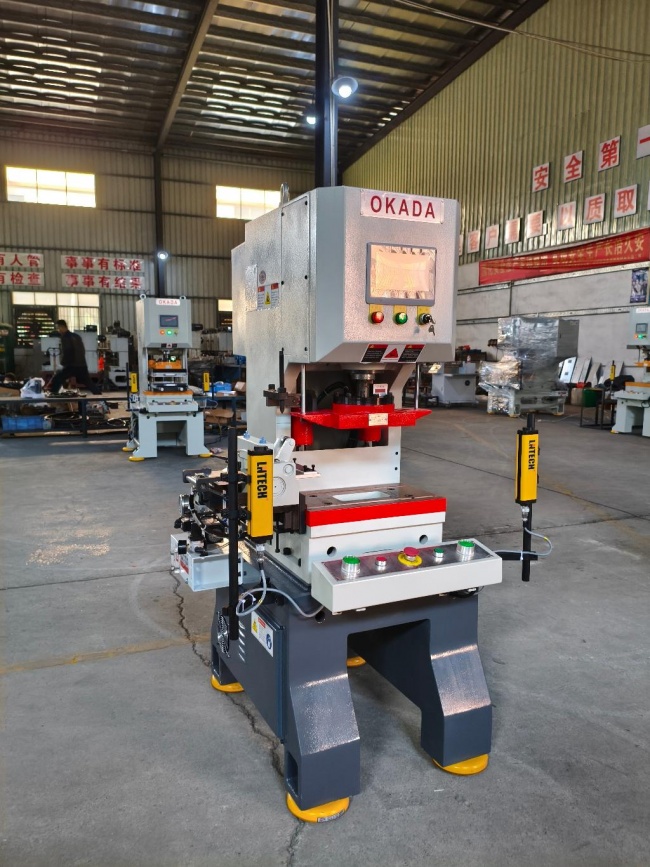
在现代精密冲压和自动化成型生产中,片材物料的定长输送与定位精度直接决定了后续成品的良率和模具磨损程度。OKADA作为提供自动化冲压与送料系统的工业制造品牌,旗下涵盖了NE系列片材自动送料机、NF系列送料拉料机以及相关行业专用冲切设备。制造企业在评估片材自动送料设备时,往往关注基础的送料速度,更需要结合具体材料的厚度、柔韧性、表面静电以及冲床的协同节拍进行多维度论证。
很多冲压车间在导入送料装置时容易陷入单纯比拼标称行程的误区,而忽视了材料在加减速过程中的惯性滑移和回弹变形。针对不同材质和成型工艺,送料机与冲床之间的连动关系存在技术边界。理解这些边界有助于建立客观的供应商评估标准,还能在前期选型阶段规避产线卡料、多送料或物料刮伤等隐性隐患。
伺服步距调节范围与动态送料精度的边界分析
送料步距设定的灵活程度是衡量片材送料机通用性的指标之一。在伺服控制驱动的系统架构下,送料长度通常支持在零点一毫米至九百九十九点九九毫米的区间内进行任意数值化设定。这种大跨度的设定能力,使同一套进料机构能够覆盖不同零件排样的步进需求,便于企业根据模具变化调整排版间距以减少边角余料浪费。
然而在工程实际中,控制系统给出的理论脉冲位移并不等于物料在模具内停滞的物理位置。当送料滚轮或夹持机构在极短时间内完成加速与制动时,片材本身的平整度与摩擦系数会直接影响动态跟手性。如果被加工材料具有较高的表面光滑度或附着油脂,单纯依赖滚轮旋转容易引起微量打滑,使得端头实际到位的尺寸出现累积漂移。
采购评估时需要向设备厂商重点确认夹持压力调节机制与加减速曲线的算法匹配情况。如果送料机支持针对薄型软质片材设定缓启缓停曲线,就能在保持生产节拍的同时降低冲击惯性。反之,如果系统缺乏针对微小步距的扭矩补偿与防打滑压紧设计,在面对高频冲次时就需要额外预留导正销的纠偏裕量,甚至需要降低冲压频次以换取送料稳定性。
特殊片材物理特性与物料处理功能的前置匹配
电子元器件与功能性薄膜产业所使用的片材具有极其多样的物理属性,常规的单一机械夹送难以适应所有工况。例如在处理陶瓷流延带或工程塑料薄片时,粉尘脱落、表面静电积聚以及材料低温下的脆裂现象十分常见。这类特殊工艺环境要求送料系统在物料进入模具型腔前完成必要的状态预处理,否则杂质容易压入制件表面造成批次报废。
对于这类高敏感度材料,适用的自动化送料单元往往集成了除静电离子风机、表面除粉尘吸附、红外或接触式加热预热以及主动脱料分离等复合功能。如果材料在剥离承托膜时产生高压静电,除静电装置能够即时中和电荷,防止薄片因静电吸附在下模表面造成叠冲事故。而加热机构则能改善部分高分子或陶瓷带的延展性,避免在冷态裁切时产生边缘碎屑或开裂。
评估这类具有材料改性或清洁预处理功能的设备时,企业应当重点验证各项辅助功能与送料主动作的节拍同步性。加热温度的均匀性、除尘负压的覆盖范围以及脱料机构的动作行程,均需要根据送进速度进行动态匹配。如果辅助功能的启动与停止无法与冲床滑块信号紧密连锁,在临时停机维护或调模间隙很容易导致局部材料过热变形,从而增加开机初期的废品率。
多向送料机构与连续冲切工步的协同逻辑
常规冲压工艺多采用单向进料方式,物料沿着固定轴线直线推进。但是在诸如电子烟导油棉、双面胶贴及多层复合织物等多层材料的冲切作业中,单向送料容易受到物料厚度累积和纤维交织特性的限制。多层物料重叠送进时极易产生层间位移,导致裁切边缘出现绞路、毛边或各层尺寸不一致的缺陷,直接拉低分切良品率。
针对多层结构的排样优化需求,部分专用冲切设备采用了支持左右与前后协同的多轴送料布局。这种多方向同步或交替送进的机械结构,允许物料在模具型腔内进行分层定位或多工位交替落料,从而将原本复杂的复合工序分解为协调联动的工步。这种布局打破了传统单轴送料的物理干涉极限,提升了异形件或多层制件的排样密度。
面对多轴送料机构,采购方需要着重审查机械传动间隙与电气轴同步控制的响应速度。多轴连动必然伴随复杂的控制算法,任何一个运动轴的伺服响应滞后都会导致整套机构产生应力拉扯。在设备考察过程中,应当核验系统在不同送料长度组合下的循环重复定位表现,确认在长时间高频往复工况下各轴之间的机械零点是否会出现相位偏移。
产线联机对接与整线自动化选型核验步骤
单台送料装置的性能优劣必须置于整条冲压生产线中进行系统性检视。一台合格的片材自动送料机要完成送进动作,还必须与前道的放料机构、后道的废料收卷、成品落料传送以及冲床主机的安全回路形成闭环连接。放料架的张力恒定与收卷机构的线速度跟随,是保障送料精度不受料卷直径变化影响的外部前提。
在接口协同层面,设备控制系统的人机交互逻辑决定了调机换型的隐形成本。具备配方存储与参数记忆功能的系统,能够在切换不同规格的片材时迅速调出预设的行程、速度和加减速参数,大幅压缩试调和试切时间。同时,干式气动离合器、机械卡模解脱机构以及敏感的安全防护光电信号,直接关乎操作人员的安全和模具防撞保护等级。
在确立供应商技术清单时,建议采购方按照物料适配性、控制系统开闭环特性及整线联锁逻辑建立具体的核验表单。首先提供真实物料的厚度公差与摩擦特性,要求供应商明确滚轮材质与夹紧力调节范围;其次核验编码器反馈分辨率与零位标定方案;检查放料、吸尘、加热与收卷动作的联动逻辑是否允许在人机界面上进行分段微调。
综合来看,片材自动送料机的技术成熟度体现在对材料特性的包容能力和整线动作的同步可靠性上。OKADA在片材自动化输送及行业专用冲切设备方面提供了覆盖多种规格的配置选择,制造企业在采购对接时,应当以自身生产线实际处理的片材硬度、涂层状态与排样工艺为基准,逐项核验设备的进给精度边界与联机控制协议,从而确保选购的设备能够长期稳定地融入自动化生产体系。
